Hizmet Bölgesi
Kütahya OSB'de Seramik ve Çini Üretim Hattının Fırın-Sırlama-Presleme Bölümleri
Kütahya OSB'nin seramik ve çini üreticileri arasında dolaşırken, bakım açısından en çok tartışılan alan genellikle depo veya ofis değil, üretim hattının kendisidir — hammaddenin preslendiği bölüm, ürünün sırlandığı kabin ve son olarak fırınlandığı tünel. Bu üç bölüm, aynı çatı altında olsa da birbirinden çok farklı bakım koşulu taşır: biri toz, biri kimyasal buhar, biri kalıntı ısı ile uğraşır. Bu sayfa, OSB'deki seramik-çini üretim hattının bu üç bölümünü tek tek ele alır ve her birinde platformun nasıl kullanıldığını, hattın çalışma temposunu bozmadan anlatır; OSB'nin depo-lojistik tarafı veya küçük işletmelerin paylaşımlı kiralaması bu sayfanın konusu değildir.
OSB'deki fırın hattının revizyon durağına göre planlanması
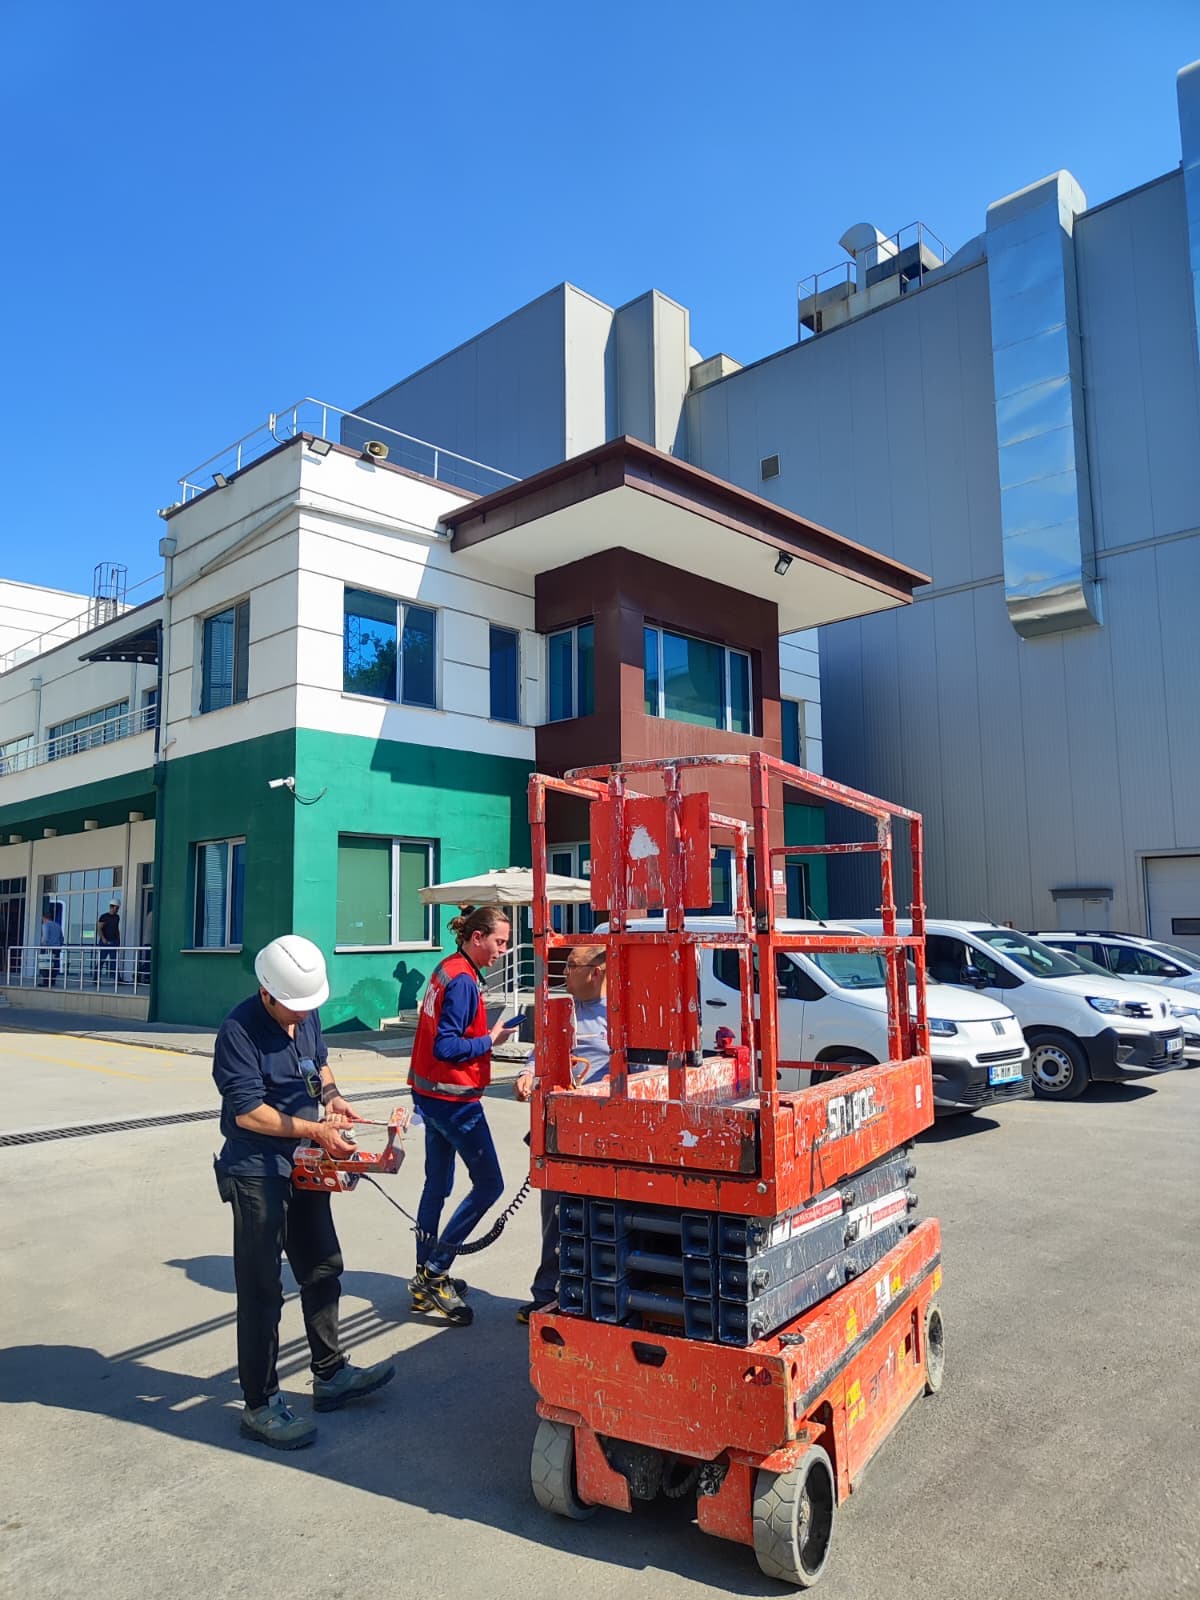
OSB içindeki orta-büyük ölçekli seramik üreticilerinde tünel fırın, günün büyük bölümünde kesintisiz çalışır ve bakım işi ancak fırının planlı revizyon durağında yapılabilir; bu durak genellikle önceden belirlenmiş bir program dahilindedir ve tesis yönetimi tarafından haftalar öncesinden bilinir. Bizim işimiz, bu durağı bilip iş planımızı ona göre kurmaktır — durak günü geldiğinde makine ve operatör hazır bulunur, fırının soğuma süresine göre işe başlanır.
Sırlama kabininin OSB ölçeğindeki emiş sistemi
OSB'deki büyük ölçekli sırlama hatlarında emiş sistemi, küçük atölyelere göre çok daha kapsamlı bir kanal ağına sahiptir ve bu ağ genellikle hol tavanının büyük bir kısmına yayılır. Kanal bakımı ve filtre değişimi, hattın hangi bölümünün o an aktif olduğuna göre parça parça yapılır — tüm hattı aynı anda durdurmak yerine, bir bölümün emiş sistemi bakımdayken diğer bölüm çalışmaya devam eder. Bu, OSB ölçeğindeki hatların küçük atölyelere göre bakım sırasında üretimi daha az kesintiye uğratmasını sağlayan bir avantajdır.
Presleme bölümünde OSB ölçeğinde toz toplama kapasitesi
OSB'deki büyük presleme hatlarında toz toplama sistemi, tek bir siklon değil birden fazla toplama noktasından oluşan bir ağ olabilir; her toplama noktasının kendi torba veya filtre bakım periyodu vardır ve bunlar genellikle rotasyonlu bir programla, hattı tamamen durdurmadan sırayla bakımdan geçirilir. Bu rotasyon, hangi presin o an bakımda olduğunu ve diğerlerinin çalışmaya devam ettiğini bilmemizi gerektirir; bu bilgi tesis vardiya sorumlusundan iş günü sabahı teyit edilir.
Hat içi geçiş koridorlarının OSB'ye özgü genişliği
OSB'deki üretim holleri, şehir içindeki küçük atölyelere göre genellikle daha geniş plana sahiptir ve pres-kurutma-sırlama-fırın bölümleri arasındaki geçiş koridorları da buna bağlı olarak daha ferahtır. Bu, makinenin bir bölümden diğerine geçişini kolaylaştırır ve aynı iş gününde birden fazla bölümde art arda çalışmayı mümkün kılar; ancak koridorun genişliği bölümden bölüme değişebileceği için, iş öncesi hattın genel planını görmek hâlâ faydalıdır.
OSB'deki çok bölümlü tesislerde vardiya sorumlusuyla koordinasyon
OSB'deki büyük seramik tesislerinde üretim hattı vardiyalı çalıştığı için, bakım işinin hangi anda hangi bölümde yapılabileceği bilgisi genellikle tek bir kişide değil, vardiya sorumlusunda ve bölüm ustabaşılarında dağılmış olarak bulunur. İş gününe girmeden önce bu koordinasyonu netleştirmek — hangi bölüm ne zaman durur, hangi bölüm sürekli çalışır — sahadaki bekleme süresini büyük ölçüde azaltır.
OSB ölçeğinde üretim hattı bölümü ve bakım rejimi
Aşağıdaki tablo, OSB'deki büyük ölçekli seramik-çini üretim hattının bölümlerine göre bakım rejimini özetler.
| Hat bölümü | OSB ölçeğinde özellik | Bakım rejimi | Makine notu |
|---|---|---|---|
| Tünel fırın | Kesintisiz uzun hat | Planlı revizyon durağı | Isıya dayanıklı hazırlık |
| Sırlama kabini + kanal ağı | Geniş, çok bölümlü emiş sistemi | Bölüm bazlı, rotasyonlu | Kompakt, kanal erişimli |
| Presleme + toz toplama | Çoklu toplama noktası | Rotasyonlu, hat sürerken | Standart erişim |
| Bölümler arası koridor | Geniş plan | — | Aynı günde çoklu bölüm |
| Vardiya koordinasyonu | Çok kişili bilgi kaynağı | İş öncesi teyit | — |
Rotasyonlu bakımın hattı durdurmadan işlemesi
OSB ölçeğindeki büyük hatlarda bakımı tüm hattı durdurarak yapmak hem tesise hem bize maliyetlidir; bu yüzden mümkün olduğunda rotasyonlu bir yaklaşım tercih ederiz — hattın bir bölümü bakımdayken diğer bölümler üretime devam eder. Bu yaklaşımın çalışması için tesisin bize hangi bölümün ne zaman 'bakıma uygun' olduğunu (örneğin o bölümün stok tamponunun dolu olduğu, kısa süreli durmanın üretimi etkilemeyeceği bir an) bildirmesi gerekir.
Bu bilgi paylaşıldığında, biz de makine ve operatörü bu rotasyona göre bölümden bölüme kaydırarak, toplam iş süresini hem kısaltır hem tesisin üretim kaybını en aza indiririz.
Büyük hatlarda ekipman hazırlığının önceden yapılması
OSB'deki büyük seramik tesislerinde fırın revizyon durağı gibi kısıtlı zaman pencereleri söz konusu olduğunda, ekipman ve parça hazırlığını iş gününden önce tamamlamak kritik önem taşır; durak başladığında makine ve operatör sahada hazır beklemeli, gerekli malzeme elde bulunmalıdır. Bu hazırlık, revizyon durağının kısıtlı süresini bakım işine değil bekleme veya malzeme tedarikine harcamamak için yapılır.
Bu yüzden büyük ölçekli hat işlerinde, iş kapsamını (kaç kalem, hangi malzeme gerekiyor) mümkün olduğunca erken netleştirmenizi öneririz; bu netleştirme, revizyon durağı geldiğinde işin ilk dakikadan itibaren ilerlemesini sağlar.
Sık sorulan sorular
OSB'deki fırın hattımızın revizyon durağı ne zaman olacağını bilmiyoruz, siz nasıl planlıyorsunuz?
Bu bilgiyi genellikle tesis yönetiminden veya bakım sorumlusundan alırız; siz de bu tarihi netleştirdiğinizde bize erken bildirirseniz, iş planımızı buna göre kurarız. Revizyon durağı tarihi kesinleşmeden randevu vermeyiz çünkü fırın çalışırken üstünde iş yapılamaz. Tarih netleştiğinde, durak başlar başlamaz makine ve operatörün sahada hazır olması için hazırlığı önceden tamamlarız.
Sırlama kanal ağımız çok geniş, tüm hattı aynı anda mı temizliyorsunuz?
Genellikle hayır; OSB ölçeğindeki geniş kanal ağlarında rotasyonlu bir yaklaşım tercih ederiz — hattın bir bölümü bakımdayken diğer bölümler çalışmaya devam eder. Bu, tüm hattı aynı anda durdurmaktan daha az üretim kaybı yaratır. Hangi bölümün ne zaman bakıma uygun olduğunu tesis vardiya sorumlunuzla birlikte netleştirir, iş planını buna göre kurarız.
Presleme hattımızda birden fazla toz toplama noktası var, hepsini tek seferde mi bakımdan geçiriyorsunuz?
Hayır, genellikle rotasyonlu bir programla sırayla bakımdan geçiririz; bu sayede diğer presler çalışmaya devam eder. Hangi presin o an bakımda olduğu ve diğerlerinin durumu, iş günü sabahı vardiya sorumlunuzla teyit edilir. Bu rotasyon, hattın toplam üretim kaybını en aza indirmek için kurulur; kapsamlı bir toz toplama ağınız varsa, iş öncesi bu ağın haritasını görmek bize yardımcı olur.
OSB'deki hattımızda aynı gün birden fazla bölümde çalışabilir misiniz?
Çalışabiliriz; OSB'deki üretim holleri genellikle geniş planlı olduğu için pres-kurutma-sırlama-fırın bölümleri arasındaki geçiş koridorları ferahtır ve makine aynı gün içinde birden fazla bölüme geçebilir. Hangi bölümlerin o gün müsait olduğunu (hangisi çalışıyor, hangisi bakıma uygun) önceden netleştirirsek, günü buna göre sıralı bir plana bağlarız.
Vardiya sorumlusu ile ustabaşılar arasında bilgi tutarsız olursa ne oluyor?
Bu durumda sahada bekleme süresi uzayabilir, bu yüzden iş gününe girmeden önce koordinasyonu netleştirmeye özellikle önem veririz — hangi bölüm ne zaman durur, hangi bölüm sürekli çalışır bilgisini tek bir kaynaktan (genellikle vardiya sorumlusu) teyit ederiz. Tesisinizde bu bilginin kimde toplandığını bize önceden belirtirseniz, iletişimi doğrudan o kişiyle kurarız ve sahadaki belirsizliği azaltırız.
Fırın revizyon durağı beklenenden kısa sürerse işimiz yarım mı kalır?
Bu riski azaltmak için ekipman ve parça hazırlığını iş gününden önce tamamlarız, böylece durak başladığı andan itibaren zaman bekleme veya tedarikte kaybolmaz. Yine de durak beklenenden kısa sürerse, önceliği en kritik kalemlere veririz ve kalan işleri bir sonraki revizyon durağına veya ayrı bir kısa pencereye planlarız; bu senaryo keşifte konuşulur ve önceliklendirme sizinle birlikte belirlenir.
Diğer Hizmet Bölgelerimiz
İhtiyacınızı birlikte netleştirelim
Saha bilgilerinizi paylaşın, doğrulanabilir teklif hazırlayalım.
Model, kapasite, belge, operatör, nakliye, teslimat ve ücret; güncel uygunluk kontrolünden sonra yazılı teklif ve sözleşmede kesinleşir.